Wiadomości branżowe
Dom / Aktualności / Wiadomości branżowe / Od rysunku do dostawy: jak producenci gumy na zamówienie wspierają cykle rozwoju OEM


2026-10-12
Cykl rozwoju OEM niestandardowego komponentu gumowego rozpoczyna się, gdy inżynier udostępnia rysunek i zadaje jedno pytanie: czy tę część można uformować z tego materiału i przy tej tolerancji, wystarczająco szybko, aby chronić datę wprowadzenia na rynek? W przypadku mieszków, uszczelek, węży i mocowań klejonych okres od 12 do 18 tygodni między rysowaniem a dostawą zazwyczaj kryje w sobie więcej ryzyka niż kosztów. W Jiaxing Tosun Rubber & Plastic Co., Ltd., producencie gumy na zamówienie, prowadzącym fabrykę o powierzchni 15 000 metrów kwadratowych w Jiaxing w Chinach, okres ten skraca się do 9–10 tygodni, ponieważ przegląd projektu pod kątem możliwości produkcyjnej (DFM), wybór materiału, projekt formy, pobieranie próbek i inspekcja przebiegają równolegle, a nie po kolei. Różnica między dostawcą komponentów a partnerem w zakresie rozwoju pojawia się w ciągu pierwszych pięciu dni roboczych po otrzymaniu rysunku.
Producent gumy na zamówienie kompresuje program OEM, uruchamiając jednocześnie sześć strumieni roboczych: DFM, definicja mieszanki, oprzyrządowanie, pobieranie próbek, walidacja i produkcja seryjna. Każdy strumień pracy należy wewnętrznie do innej funkcji, ale producent OEM postrzega je jako jedną oś czasu. Zespół inżynierów zarządza założeniami dotyczącymi przepływu formy i skurczu, zespół materiałowy miesza i testuje próbne mieszanki, narzędziownia tnie stal, a zespół inspekcyjny przygotowuje plany pomiarów. Kiedy te zespoły zgłaszają się do jednego właściciela projektu, producent OEM unika klasycznego trybu awarii, w którym forma pojawia się przed sprawdzeniem mieszanki.
| Faza rozwoju | Decyzja OEM | Akcja dostawcy gumy | Typowy czas trwania |
| Wydanie rysunku | Geometria zamka, tolerancje, wykończenie powierzchni | Przegląd DFM, kontrola formowalności, dane wejściowe dotyczące skurczu | 3-5 dni |
| Definicja materiału | Ustaw wymagania dotyczące temperatury, płynu, ozonu i obciążenia | Zalecenie złożone z danymi testowymi | 5-7 dni |
| Projekt oprzyrządowania | Zatwierdź koncepcję formy i liczbę wnęk | Gatunek stali, linia podziału, lokalizacja bramy | 7-14 dni |
| Próbkowanie | Przetestuj dopasowanie, działanie i uszczelnienie | Próbka wypraski, raport wymiarowy, pierwszy artykuł | 10-21 dni |
| Walidacja | Podpisanie testu wytrzymałościowego i środowiskowego | Badania partii, certyfikaty materiałowe, plik PPAP | 2-4 tygodnie |
| Rampa produkcyjna | Zaplanuj zasilanie linii i zapasy bezpieczeństwa | Kontrola procesu, kontrola końcowa, pakowanie | Ciągłe |
Zwróć uwagę na nakładanie się. Przegląd DFM kończy się, gdy producent OEM nadal finalizuje cykl pracy, a projektowanie formy rozpoczyna się przed zakończeniem walidacji złożonej, gdy dostawca przeprowadza równoległe próby. W przypadku formowanych osłon, takich jak osłona dźwigni zmiany biegów lub miech zawieszenia, do produkcji seryjnej wykorzystuje się później tę samą formę, z której wytworzono pierwszy artykuł, dzięki czemu próbki homologacyjne odzwierciedlają rzeczywiste możliwości procesu.
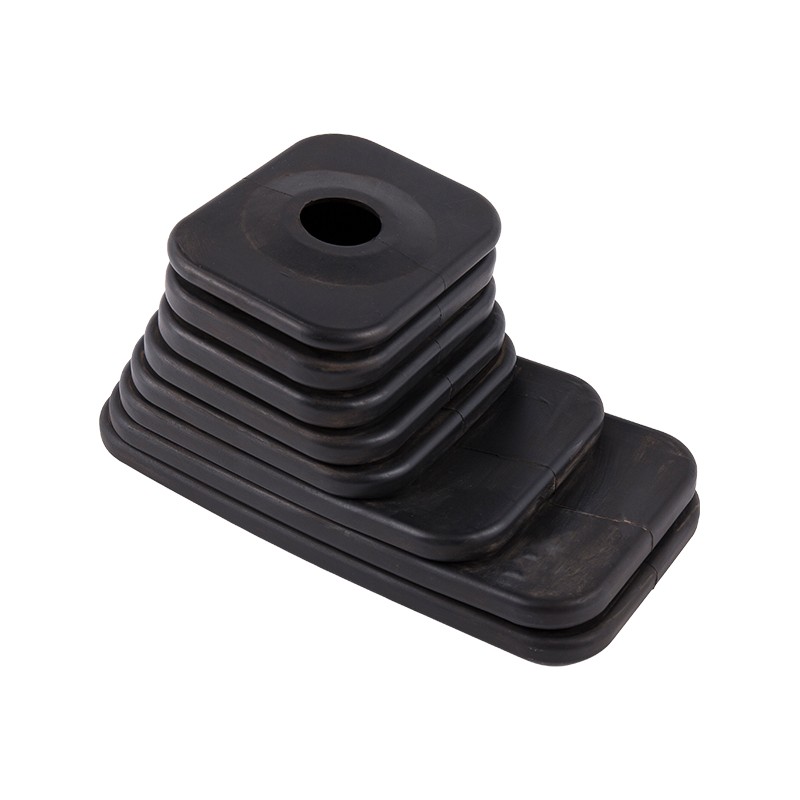
 Osłona przeciwpyłowa osłony dźwigni zmiany biegów z EPDM do zastosowań motoryzacyjnych Mieszek EPDM chroni układy zmiany biegów odporne na temperatury od -40°C do 150°C. Jego elastyczna konstrukcja pasuje do pojazdów pasażerskich, użytkowych i terenowych, dzięki czemu jest istotna podczas sprawdzania zatwierdzenia formy dla próbek pierwszego artykułu. Zobacz produkt →
Po podpisaniu DFM oprzyrządowanie zostaje przeniesione do linia produkcyjna do formowania w tym samym tygodniu producent OEM zatwierdza koncepcję formy.
Szybkość i jakość informacji zwrotnych DFM informuje producenta OEM, czy producent gumy na zamówienie będzie chronił cykl rozwojowy, czy też go zużyje. Kompetentny dostawca odpowiada w ciągu trzech do pięciu dni roboczych, podając dane wejściowe dotyczące betonu: kąt pochylenia, linię podziału, równowagę grubości ścianki i wartości skurczu formy. EPDM wykazuje liniowy skurcz formy od około 1,8% do 2,5%; silikon może osiągnąć od 3,0 do 3,5 procent. Jeśli wnęka zostanie przecięta bez kompensacji skurczu, 50-milimetrowa warga uszczelniająca może przesunąć się o więcej niż jeden milimetr, co wystarczy, aby nie przejść testu szczelności.
Projektowanie pod kątem możliwości wytwarzania gumy oznacza sprawdzenie, czy każda cecha geometryczna może zostać uformowana, wyjęta z formy i zmierzona w ramach określonej tolerancji przed cięciem jakiejkolwiek stali.
Wybór materiału wpływa na projekt formy, cykl utwardzania i cenę jednostkową, dlatego producent gumy na zamówienie powinien zaproponować mieszankę przed wyceną narzędzia. Na rysunku często wymienia się ogólny elastomer; dostawca przekształca go w określoną mieszankę o twardości Shore'a A, oknie serwisowym i docelowym zakresie kompresji. EPDM jest odporny na ozon i warunki atmosferyczne w zakresie od -50°C do 150°C i pasuje do węży chłodnicy, uszczelek drzwi i mieszków. Silikon zachowuje elastyczność uszczelek i kołpaków elektrycznych w zakresie od -60°C do 230°C. NBR radzi sobie z ropą i paliwem. Kauczuk naturalny pochłania drgania zarówno w przypadku mocowań, jak i zderzaków.
| Elastomer | Zakres usług | Kluczowa siła | Typowe części OEM |
| EPDM | -50°C do 150°C | Odporność na ozon, pogodę i wodę | Węże chłodnicy, uszczelki drzwi, miechy |
| Silikon | -60°C do 230°C | Stabilność termiczna, niski stopień sprężania | Uszczelki, zaślepki, uszczelnienia elektryczne |
| NBR | -30°C do 100°C | Odporność na olej i paliwo | Węże olejowe, uszczelki paliwowe |
| Kauczuk naturalny | -50°C do 80°C | Elastyczność i wytrzymałość na rozdarcie | Mocowania wibracyjne, zderzaki |
Gdy uszczelka kołnierzowa musi utrzymać ciśnienie i ciepło w tym samym połączeniu, zwykle podstawą jest EPDM o niskim odkształceniu, a laboratorium testowe powinno dostarczyć dane dotyczące odkształcenia po ściskaniu i pęcznienia objętościowego przed zatwierdzeniem formy.
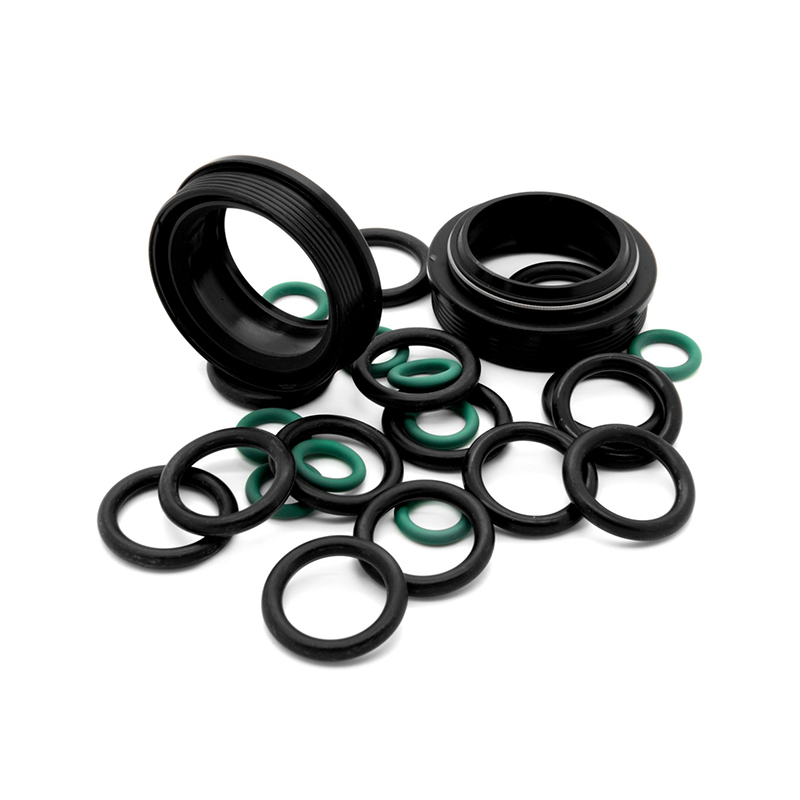
 Kołnierzowe uszczelki gumowe i uszczelki w wielu opcjach elastomeru Ten wybór uszczelek obejmuje EPDM, NBR, silikon, FKM i inne, z zastosowaniami w uszczelnieniach płynnych i ciśnieniowych. Dane dotyczące wytrzymałości na ściskanie mają znaczenie w przypadku połączeń kołnierzowych, dlatego pasują do kontekstu walidacji materiału przed zatwierdzeniem formy. Zobacz produkt →
Równoległe pobieranie próbek, podczas którego konstrukcja formy, próby materiałowe i kontrola wymiarowa nakładają się na siebie, skraca cykl rozwoju OEM z około 18 tygodni do około 10 tygodni. Konwencjonalny program porusza się po kolei: czekaj na formę, czekaj na materiał, czekaj na raport z testu. Podczas równoległego pobierania próbek stal narzędziowa jest cięta podczas mieszania mieszanki, a pierwsze wtryski są mierzone w tym samym tygodniu, w którym polerowana jest forma.
Suma spada z 18 tygodni do 10 tygodni, ponieważ żadna faza nie czeka na zakończenie poprzedniej. W przypadku profili ciągłych ta sama logika równoległa przesuwa się do linia do wytłaczania gumy , gdzie próby matryc zastępują próby form.
Producent gumy na zamówienie zyskuje rolę dostawcy OEM tylko wtedy, gdy produkcja seryjna zachowuje te same tolerancje, jakie wykazały zatwierdzone próbki. Zwiększanie skali ma miejsce tam, gdzie zawodzą mali dostawcy: część, która została idealnie zmierzona w pomieszczeniu próbnym, dryfuje, gdy ta sama forma pracuje pod ciśnieniem produkcyjnym. Firma Tosun łagodzi ten problem, zatrudniając w budynku o powierzchni 18 000 metrów kwadratowych ponad 250 pracowników, w tym 12 inżynierów zajmujących się projektowaniem i formułowaniem form oraz 20-osobowy zespół ds. kontroli technicznej.
Zespół inspekcyjny przejmuje materiały, części w trakcie procesu i wyroby gotowe, a laboratorium na miejscu obsługuje żądania testów, które klienci OEM zwykle umieszczają w swoich PPAP. Mocowania wibracyjne to najczystsza obudowa z wielu materiałów: stalowa wkładka, element gumowy i utwardzony interfejs stają się jednym elementem, który musi przetrwać powtarzające się cykle obciążenia.
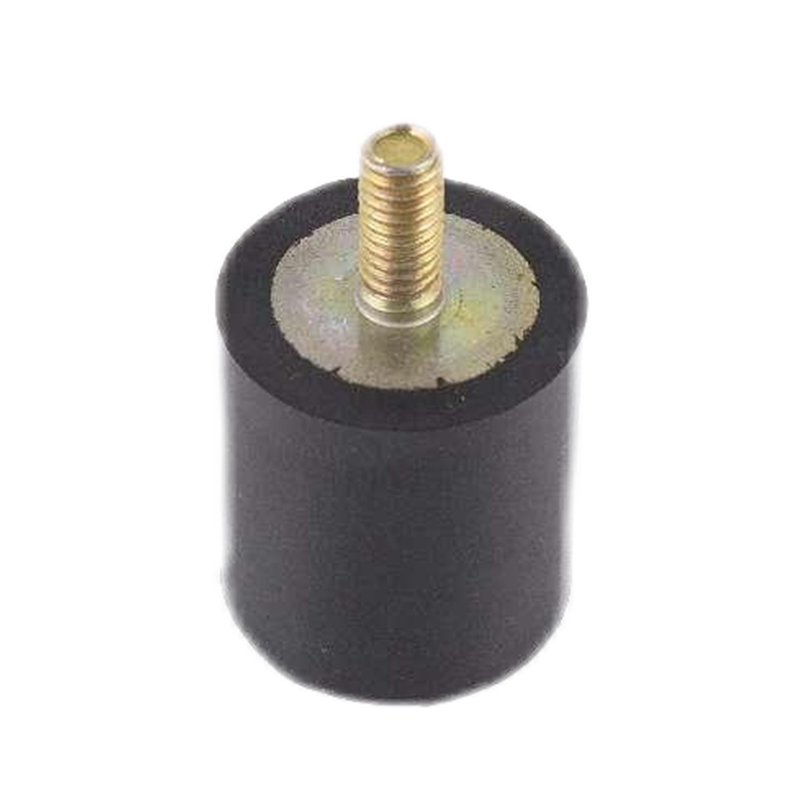
 Gumowe uchwyty izolujące drgania do pojazdów i urządzeń przemysłowych Mocowania te łączą gumę ze stalowymi wkładkami do zastosowań w silnikach, kabinach i skrzyniach biegów, zapewniając wysoką nośność i tłumienie drgań. Ilustrują wielomateriałowe części istotne dla dokumentacji PPAP i wymagań dotyczących certyfikacji materiałów. Zobacz produkt →
Proces zatwierdzania części do produkcji to pakiet dokumentacji używany przez producenta OEM w celu potwierdzenia, że proces dostawcy może produkować części w sposób spójny w granicach tolerancji rysunku. Zawiera raporty wymiarowe, certyfikaty materiałowe i dane dotyczące możliwości.
Niezawodność dostaw zależy od planowania materiałów, a nie od szczęścia. Potwierdzony harmonogram z przykładowymi raportami i wynikami testów partii daje nabywcy OEM jasny sygnał, że data wprowadzenia na rynek jest chroniona.
Pięciominutowa lista kontrolna, zanim rysunek opuści Twoje biurko, zapobiegnie najczęstszym opóźnieniom w cyklu rozwoju gumy OEM.
W przypadku formowanej części z EPDM lub silikonu typowy cykl wynosi od 12 do 18 tygodni. Dzięki równoległemu pobieraniu próbek i zintegrowanemu narzędziowniowi ta sama część może dotrzeć do PPAP w ciągu 9 do 11 tygodni, w zależności od złożoności geometrii i liczby rund iteracyjnych.
Rysunek powinien określać tolerancje funkcjonalne, zakres temperatur pracy, ekspozycję na płyny lub media, twardość w skali Shore'a A, wymagane certyfikaty i roczną objętość. Dodanie środowiska operacyjnego pomaga producentowi zalecić odpowiedni elastomer przed rozpoczęciem obróbki.
Kompetentny producent korzysta z dedykowanego zespołu inspekcyjnego, laboratorium testowego, kontroli w trakcie procesu i dokumentacji PPAP. Na przykład firma Tosun zatrudnia 20 pracowników zajmujących się inspekcją techniczną oraz laboratorium na miejscu, w którym dla każdej partii wystawiane są certyfikaty materiałowe i raporty wymiarowe.
Części formowane wykorzystują zamknięte wnęki i pasują do mieszków, uszczelek, zatyczek i klejonych mocowań; wytłaczane części przechodzą przez matrycę, tworząc ciągłe profile, takie jak listwy uszczelniające i uszczelki kanałów. Wybór zmienia czas oprzyrządowania, logikę próbkowania i otrzymywaną informację zwrotną DFM.
Centrum produktów
Guma do wstawienia wiązania Wytłaczane produkty gumowe Wąż gumowy Niestandardowe produktySzybkie linki
Skontaktuj się z nami
Prawa autorskie ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Wszelkie prawa zastrzeżone.
Niestandardowe produkty gumy i tworzywa sztucznego Fabryka