Wiadomości branżowe
Dom / Aktualności / Wiadomości branżowe / Dlaczego własny projekt formy ma znaczenie dla jakości niestandardowych części gumowych i czasu realizacji


2026-10-26
Kupujący z poziomu 1 wysyła powiadomienie o zmianach technicznych w formowanej ciśnieniowo gumowej przelotce: grubość ścianki zwiększona o 0,3 mm, docelowa twardość zmieniona z 60 na 65 Shore A. Jeśli dostawca przekaże tę zmianę do zewnętrznej narzędziowni, kupujący czeka tydzień na wycenę i dwa kolejne na zmodyfikowane narzędzie. Jeśli dostawca projektuje i obrabia formę we własnym zakresie, wycena rewizji jest zwykle dokonywana w ciągu 48 godzin, a pierwsze części próbne są na stole w ciągu pięciu dni. Właśnie dlatego własny projekt formy ma znaczenie dla jakości niestandardowych części gumowych i czasu realizacji.
W przypadku niestandardowego elementu gumowego forma nie jest szczegółem produkcyjnym; to jest definicja produktu. Geometria wnęki, kompensacja skurczu, odpowietrzanie, rowki wypływowe i położenie linii podziału decydują o tym, czy część jest szczelna, pasuje i przetrwa swój cykl pracy. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), producent gumy w Jiaxing, zatrudniający ponad 250 pracowników, traktuje projektowanie form jako wewnętrzną funkcję inżynieryjną: 12 inżynierów zajmujących się projektowaniem form i recepturami pracuje w tym samym budynku, co mieszanie, formowanie i wytłaczanie materiałów, a 20-osobowy zespół kontroli technicznej mierzy wyniki.
Własny projekt formy skraca iterację oprzyrządowania z tygodni do dni, ponieważ przegląd rysunków, obróbka wnęki i informacje zwrotne o procesie odbywają się pod jednym dachem.
Każda rewizja projektu zakupionego narzędzia przebiega tą samą powolną drogą: osoba zajmująca się formowaniem gumy przekazuje Twoją zmianę do zewnętrznego warsztatu narzędziowego, warsztat ponownie wystawia wycenę, dopasowuje zadanie do swojego harmonogramu, obrabia matrycę, wysyła części próbne i czeka na informację zwrotną. Dwa lub trzy cykle tego w jednym programie mogą wymazać całe okno uruchamiania. Wewnętrzny zespół narzędziowy całkowicie pomija etapy wyceny i planowania.
Różnica jest widoczna w całym okresie życia programu. Każda runda PPAP, zmiana materiału i naprawa pola trafiają w tę samą pętlę. Tosuna program węży formowanych na zamówienie w przypadku systemów chłodzenia OEM dotrzymał harmonogramu dzięki serii połączonych poprawek, ponieważ każda z nich była przenoszona bezpośrednio od inżyniera formuły do wewnętrznego warsztatu narzędziowego, a nie po drugiej stronie miasta.
Mapa tolerancji części gumowej formowanej tłocznie jest ustalana podczas projektowania wnęki, a nie podczas zamykania prasy.
Guma kurczy się po utwardzeniu i nie kurczy się równomiernie. W zależności od polimeru, zawartości wypełniacza i twardości, typowy związek EPDM lub NBR przemieszcza się o 1,5–3,5% pomiędzy wnęką a chłodzoną częścią. Zewnętrzna narzędziownia zazwyczaj stosuje do rysunku klienta współczynnik skurczu o wartości księgowej. Kiedy zmienia się materiał lub proces, to przypuszczenie zamienia się w odrzuty wymiarowe. Wewnętrzny projektant stosuje wartości skurczu zmierzone na rzeczywistej mieszance, sprawdza wynik podczas pierwszej serii próbnej i koryguje ubytek przed rozpoczęciem produkcji.
| Decyzja dotycząca projektu formy | Co kontroluje | Typowa awaria w przypadku outsourcingu |
| Naddatek na skurcz wnęki | Ostateczne wymiary zewnętrzne i wewnętrzne | Części są nadwymiarowe lub podwymiarowe w PPAP; geometria odrzucona |
| Linia podziału i rowki wypływowe | Grubość wypływki, wysiłek przycinania, powierzchnia uszczelnienia | Ślady rozdarć i ścieżki wycieków na wargach uszczelniających uszczelki |
| Umiejscowienie wentylacji | Pułapki powietrzne, linie dzianiny, wypełnienie ubytków | Pustki w narożnikach ostatniego wypełnienia zawodzą pod ciśnieniem |
| Układ szkicu i wyrzutu | Naprężenie wyburzające i zniekształcenie części | Cienkie ścianki mieszka rozciągają się lub rozszczepiają podczas rozbiórki |
| Stal wnękowa i wykończenie powierzchni | Zachowanie uwalniania i tekstura powierzchni | Utykanie w produkcji; wady powierzchniowe na powierzchniach uszczelniających |
Tolerancja planowania w stosunku do znanego procesu odróżnia część gumową, która przechodzi kontrolę pierwszego artykułu od tej, która wymaga trzech rund ulepszeń narzędzi. Uszczelka z wargą uszczelniającą o grubości 0,4 mm, mieszek ze ścianką o grubości 1,2 mm lub mocowanie kołnierzowe z wklejanymi wkładkami zależą od tego samego: wnęki zaprojektowanej przez ludzi, którzy będą ją obsługiwać.
 Kołnierzowe uszczelki gumowe i uszczelki do planowania tolerancji wymiarowych Na tej stronie produktu szczegółowo opisano uszczelki gumowe z kołnierzami w wielu mieszankach, co potwierdza skupienie się w tym akapicie na projektowaniu wgłębień i planowaniu tolerancji. Przejrzyj opcje materiałów i zastosowania uszczelnień, aby dostosować zachowanie mieszanki do przewidywanego skurczu i płynięcia. Zobacz produkt →
Geometrię formy i mieszankę gumową należy opracować wspólnie, ponieważ skurcz, płynność i zachowanie wiązania zmieniają się za każdym razem, gdy zmienia się którakolwiek ze stron.
Regulacja twardości od 60 do 70 Shore A zmienia zachowanie płynięcia i skurcz po utwardzeniu. Przejście z EPDM na mieszankę silikonową zmienia kąty naciągu, wentylację i obróbkę uwalniającą. Jeśli opracowywanie złożonych elementów i projektowanie form odbywa się w różnych organizacjach, każda zmiana materiału powoduje konieczność ponownego cięcia kosztownych narzędzi. Jeśli obydwa są własnością tych samych inżynierów, formę projektuje się zgodnie z rzeczywistą krzywą utwardzania, a formułę dostosowuje się tak, aby dokładnie wypełniała ubytek.
Kompensacja skurczu is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Złożone części sprawiają, że współzależność staje się widoczna. Mieszek gumowy o cienkich, falistych ściankach wymaga precyzyjnej geometrii przepływu i wyjmowania z formy; membrana wzmocniona tkaniną wymaga stref kontrolowanego odkształcenia, które pokrywają się z konturem wnęki; mocowanie gumowo-metalowe wymaga rozmieszczenia linii łączenia dopasowanego do tolerancji płytki. Firma Tosun skupia swoich 12 inżynierów zajmujących się projektowaniem form i formułowaniem dokładnie tych grup produktów, dzięki czemu zmiana rysunku pozostaje w ramach jednej pętli sprzężenia zwrotnego.
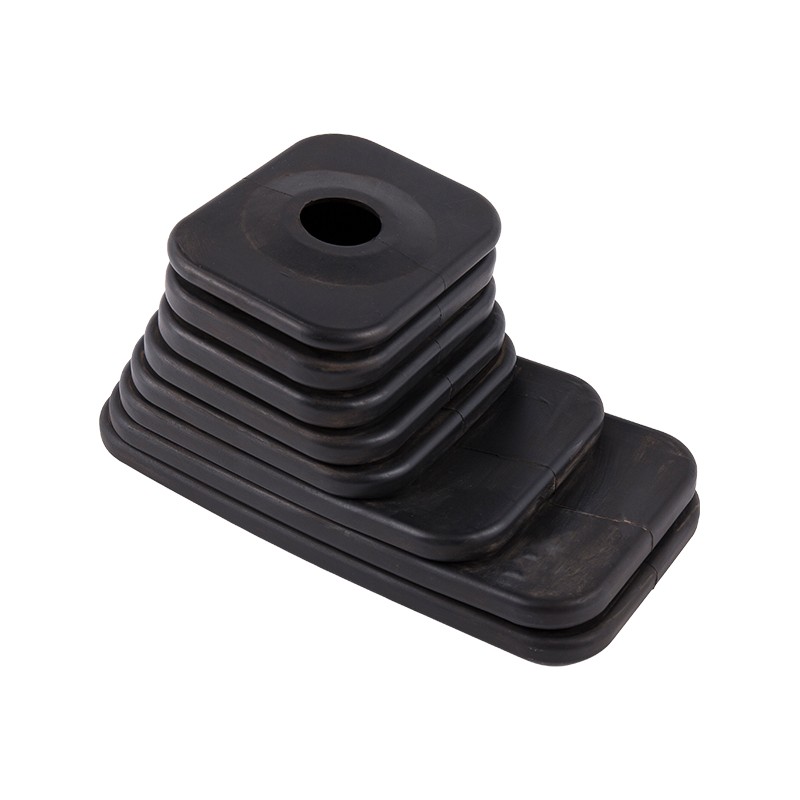
 Miechy osłony dźwigni zmiany biegów z EPDM z niestandardową konstrukcją formy Powyższy tekst podkreśla cienkie faliste ściany i rozmieszczenie linii łączenia, a ta strona z mieszkiem określa zakresy wydajności EPDM i opcje dostosowywania. Pokazuje, jak wewnętrzni inżynierowie zajmujący się formami radzą sobie ze złożoną geometrią wyjmowania z formy w zastosowaniach motoryzacyjnych. Zobacz produkt →
Możesz zweryfikować możliwości projektowania form we własnym zakresie, zadając cztery bezpośrednie pytania, bez konieczności zamawiania wycieczki po fabryce.
Ten sam audyt dotyczy każdego dostawcy, którego oceniasz. Tego, czego kompetentny sklep wewnętrzny pokazuje na liczbach, model zlecany na zewnątrz zwykle nie jest w stanie.
| Obszar audytu | Dowód rzeczywistych możliwości firmy | Czerwona flaga |
| Zespół inżynierski | Nazwani projektanci form i inżynierowie formuł | Oprzyrządowanie kupujemy w sklepie partnerskim |
| Obróbka | W domu CNC, EDM or wire-cut cavity work | Cała obróbka wgłębień zlecona podwykonawcom |
| Historia wersji | Datowane zapisy od wniosku o zmianę do okresu próbnego | Brak zapisów; przeróbka wchłaniana w milczeniu |
| Kontrola pierwszego artykułu | Pomiar laboratoryjny tego samego dnia i zatwierdzenie kontroli jakości | Części wysyłane do kontroli po tygodniach |
Kiedy dostawca przejdzie wszystkie cztery kontrole, decyzja o zakupie zmienia się z ceny za narzędzie na całkowity czas realizacji i jakość pierwszego przejścia w całym programie. Ta sama norma ma zastosowanie niezależnie od tego, czy część jest płaską uszczelką, czy mocowaniem gumowo-metalowym; mocowanie klejone wymaga po prostu więcej od projektu formy, ponieważ pozycja wkładki i korona klejona znajdują się w tej samej wnęce.
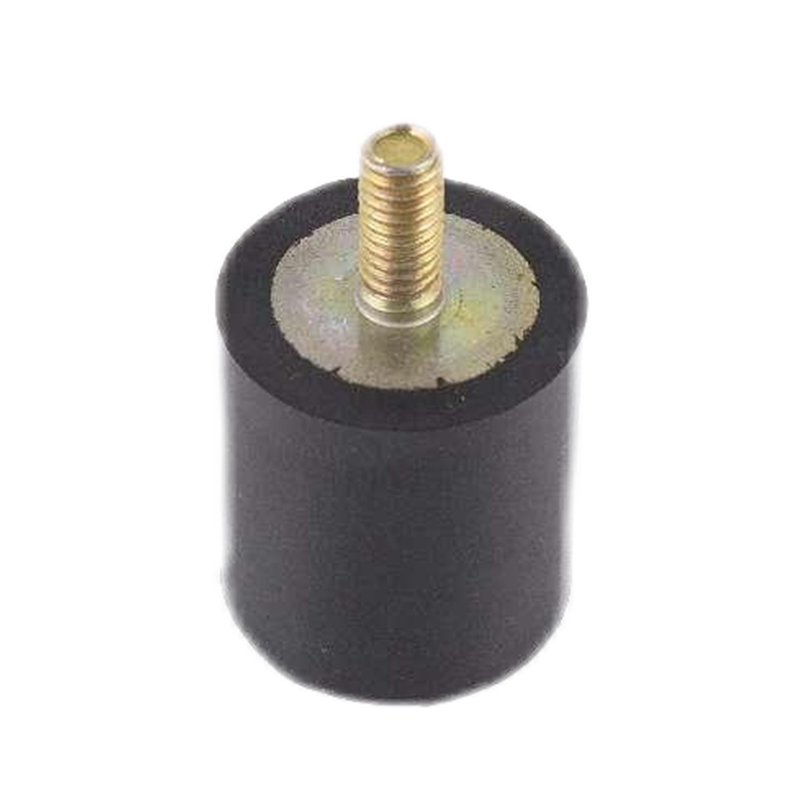
 Gumowe mocowania izolujące drgania do konstrukcji z wnęką klejoną Na tej stronie mocowania wymieniono EPDM, NBR i konfigurowalne mieszanki, wraz ze szczegółami dotyczącymi nośności i izolacji wibracji. Pasuje do dyskusji na temat mocowań klejonych guma-metal, pokazując, w jaki sposób pozycja wkładki i korona połączenia są uwzględniane w projekcie wnęki. Zobacz produkt →
W typowym programie niestandardowym wstępny projekt oprzyrządowania jest kończony w ciągu 2–4 tygodni we własnym zakresie w porównaniu z 6–10 tygodniami w zewnętrznej narzędziowni. W przypadku rewizji podczas PPAP lub po niepowodzeniach w terenie przerwa wynosi 3-5 dni w porównaniu z 2-4 tygodniami na pętlę.
Nie samodzielnie. Węższe tolerancje wynikają z zaprojektowania wnęki pod kątem rzeczywistego skurczu i płynięcia związku, a następnie zmierzenia pierwszych artykułów przez ten sam zespół. Własny projekt formy stwarza warunki dla tej pętli; samo w sobie nie gwarantuje rezultatu.
Tak. Nawet płaska uszczelka zależy od kompensacji skurczu, umiejscowienia rowka wypływowego i położenia linii podziału. Prostsze części mają również najmniejszy margines inżynieryjny, więc niedokładne wgłębienie pojawia się jako odrzut w pierwszej serii produkcyjnej.
Zadaj cztery pytania kontrolne: podział zatrudnienia inżynierów, lokalizacja obróbki wnęki, zapisy rewizji i czas reakcji na pierwszy artykuł. Dostawca posiadający rzeczywiste możliwości wewnętrzne odpowie na wszystkie cztery pytania, podając nazwy, daty i wyniki pomiarów.
Centrum produktów
Guma do wstawienia wiązania Wytłaczane produkty gumowe Wąż gumowy Niestandardowe produktySzybkie linki
Skontaktuj się z nami
Prawa autorskie ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Wszelkie prawa zastrzeżone.
Niestandardowe produkty gumy i tworzywa sztucznego Fabryka