Wiadomości branżowe
Dom / Aktualności / Wiadomości branżowe / Niestandardowe wytłaczanie gumy i formowanie: kluczowe różnice i sposoby usuwania


2026-10-05
Inżynier ds. zaopatrzenia wysyła jedno zapytanie ofertowe dotyczące profilu uszczelniającego EPDM i otrzymuje dwie bardzo różne oferty: jedną od wytłaczarki, drugą od formierki. Wersja wytłaczana kosztuje mniej w przeliczeniu na metr, ale nie może tworzyć zagięcia pod kątem 90 stopni na każdym końcu. Wersja formowana z łatwością wytrzymuje zginanie, jednak wymaga kilkukrotnie większego obciążenia narzędziowego. Taka jest praktyczna rzeczywistość w porównaniu z wytłaczaniem gumy na zamówienie a formowaniem: dwa procesy, które rozpoczynają się od tego samego związku, ale całkowicie różnią się geometrią, kosztem, tolerancjami i czasem realizacji.
Definicja rdzenia
Wytłaczanie gumy to ciągły proces kształtowania profilu: nieutwardzona guma jest wtłaczana przez otwór matrycy, a przekrój pozostaje identyczny na całej długości. Formowanie gumy to proces wsadowy oparty na wnęce: każda część jest formowana niezależnie w zamkniętym narzędziu pod wpływem ciepła i ciśnienia.
Formowanie jest właściwym wyborem, gdy część ma trójwymiarową formę, której nie można przeciągnąć za pomocą matrycy; wytłaczanie jest właściwym wyborem, gdy częścią jest długa uszczelka o stałym profilu, wykończenie krawędzi lub wąż.
Podczas formowania tłocznego wstępnie uformowany półfabrykat ze związku znajduje się w otwartej wnęce, prasa zamyka się, utwardza gumę pod wpływem ciepła i wzdłuż linii podziału tworzy się wypływka. Formowanie transferowe i wtryskowe opiera się na tej samej zasadzie wnęki, ale różni się sposobem, w jaki związek wchodzi do narzędzia. Natomiast wytłaczanie wykorzystuje śrubę lub tłok do przepychania ciągłego paska przez ukształtowany otwór; profil jest następnie utwardzany w piecu z gorącym powietrzem, łaźni solnej lub autoklawie przed przycięciem na długość.
Decyzję rozpoczyna się od rysunku części, a nie od materiału. Obie metody akceptują EPDM, silikon, kauczuk naturalny i większość związków syntetycznych. To, co naprawia proces, to to, czy geometria jest ciągła i pryzmatyczna, czy dyskretna i trójwymiarowa.
Jeżeli część wymaga identycznego przekroju na dwa metry, jedynym ekonomicznym procesem jest wytłaczanie; jeśli wymaga podcięć, stopniowanych średnic, występów lub formowanych wkładek, wymagane jest formowanie.
Wytłaczanie pozwala uzyskać nieograniczoną długość o ustalonym przekroju. Profil może być pełny, pusty lub współwytłaczany z drugim materiałem, ale kształt nie może zmieniać się na długości. Formowanie odtwarza zamkniętą trójwymiarową wnękę w każdym cyklu, dzięki czemu możliwe stają się takie elementy, jak gwinty wewnętrzne, kołnierze montażowe i membrany wzmocnione tkaniną. Poniższy wykres porównuje dwa procesy pod kątem pięciu atrybutów inżynieryjnych.
Porównanie możliwości procesu, skala 0-10
Im wyżej, tym lepiej pod każdym względem. Wyniki są kierunkowym porównaniem typowych niestandardowych projektów gumowych.
Niezawodna zasada: jeśli przekrój pozostaje identyczny przez ponad 300 mm, wytłaczanie prawie zawsze wygrywa pod względem kosztów. Jeśli kształt zmienia się na całej długości, jedyną metodą jest formowanie.
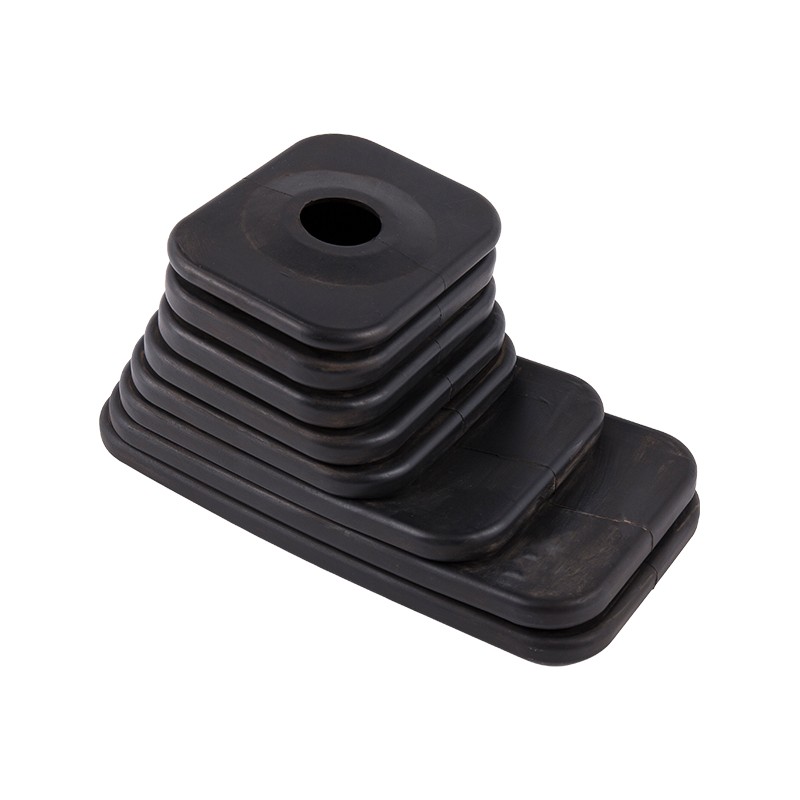
Weźmy gumowy mieszek używany jako osłona przeciwpyłowa zmiany biegów: jego zwoje zmieniają średnicę wzdłuż osi, więc żadna prosta matryca nie byłaby w stanie go wytworzyć. Ta część jest uformowana w dwuczęściowej wnęce i ta sama logika dotyczy przelotek kablowych, nasadek i uchwytów wibracyjnych.
 Gumowa osłona dźwigni zmiany biegów z EPDM. Osłona przeciwpyłowa Ten mieszek EPDM pasuje do osłon przeciwpyłowych dźwigni zmiany biegów o różnych średnicach, formowanych w celu uzyskania skomplikowanych kształtów, których nie można uzyskać poprzez wytłaczanie. Oferuje sprawdzoną odporność na warunki atmosferyczne i ozon do zastosowań motoryzacyjnych. Zobacz produkt →
Matryce do wytłaczania kosztują ułamek wielogniazdowej formy prasującej, ale krzywe kosztów na część przecinają się wraz ze wzrostem objętości, a uformowane narzędzie ulega amortyzacji.
Prosta matryca do wytłaczania profili pełnych lub pustych zwykle kosztuje setki dolarów, podczas gdy produkcyjna forma do tłoczenia lub tłoczenia z wkładkami wnękowymi zwykle kosztuje tysiące. Wytłaczanie rozpoczyna również produkcję szybciej, ponieważ wypróbowanie matrycy jest krótsze niż pobieranie próbek formy. Jednak gdy uformowane narzędzie osiągnie stan ustalony, czasy cykli od jednej do pięciu minut na utwardzanie są typowe dla części średniej wielkości, a narzędzia wielogniazdowe zwielokrotniają wydajność na cykl. Dlatego też formowanie może zapewnić niższy koszt jednostkowy powyżej około 50 000 części rocznie w przypadku części o skomplikowanej geometrii.
Ta sama część może wylądować po obu stronach skrzyżowania, w zależności od liczby wnęk. Forma z czterema gniazdami dzieli koszt oprzyrządowania na cztery części na cykl, co obniża próg rentowności w porównaniu z narzędziem z pojedynczą wnęką. Zakresy te pochodzą z typowych ofert projektowych, a nie ze stałego cennika; dokładne liczby zmieniają się wraz z rozmiarem profilu, liczbą wgłębień i związkiem. Liczy się kształt krzywej kosztów, a nie dokładny punkt, w którym ona się przecina.
Części formowane zapewniają większą kontrolę nad krytycznymi powierzchniami uszczelniającymi, ponieważ wnęka mocuje każdą powierzchnię, podczas gdy profile wytłaczane mają luźniejsze tolerancje przekroju poprzecznego i nie mogą chwytać wkładek podczas procesu.
| Atrybut | Wytłaczanie | Formowanie |
| Tolerancja przekroju | /- typowo 0,3-0,8 mm | /- 0,1-0,3 mm przy krytycznych przyciemnieniach |
| Tolerancja długości cięcia | /- 1-2 mm | Wysokość części ustalona przez wnękę |
| Wkładki metalowe lub plastikowe | Niemożliwe w linii | Sklejony podczas utwardzania |
| Podcięcia i działania poboczne | Niemożliwe | Możliwe ze zjeżdżalniami lub składanymi rdzeniami |
| Tekstura powierzchni | Wykończenie metodą tłoczenia | Kontrolowana wnęka, może być teksturowana |
W przypadku uszczelki drzwi pojazdów użytkowych wytłaczany profil bańki zapewnia niedrogi stały przekrój poprzeczny, podczas gdy formowany element narożny zapewnia mały promień, którego nie może uzyskać prosta matryca. Większość samochodowych systemów uszczelniających wykorzystuje oba.
Twardość również zmienia równowagę. Bardzo miękkie mieszanki poniżej 30 Shore A są łatwiejsze do kontrolowania podczas formowania, ponieważ wnęka podtrzymuje powierzchnię podczas utwardzania; wytłaczanie bardzo miękkich profili wymaga ostrożnego obchodzenia się, aby uniknąć zniekształceń przed wulkanizacją.
Historia tolerancji nie jest prostym zwycięstwem branży formierskiej. Wytłaczanie utrzymuje doskonałą konsystencję wzdłuż kierunku wyciągania i jest często preferowane w przypadku długich prostych przebiegów uszczelniania, gdzie łączenie uformowanych segmentów spowodowałoby utworzenie ścieżek wycieków. Na Tosunie linia produkcyjna do wytłaczania profile są w sposób ciągły wulkanizowane, a następnie przycinane do długości klienta, co zapewnia atrakcyjność ekonomiczną w przypadku części mierzonych w metrach, a nie w milimetrach.
Prawidłowy proces wyznaczają cztery ograniczenia: wymagana geometria, roczna objętość, tolerancja wymiarowa oraz to, czy potrzebne są płytki czy sekcje z wielu materiałów.
Większość błędnych wyborów procesowych wynika z wyceny najpierw geometrii, a następnie objętości. Odwróć tę kolejność, a decyzja stanie się jaśniejsza.
W przypadku małej przelotki uszczelniającej kabel przechodzący przez panel blaszany geometria jest krótka, ścianka jest cienka, a liczba części jest często duża. Ta kombinacja wskazuje na formowanie, przy czym narzędzie wielownękowe szybko się amortyzuje. W przypadku metrowego kanału, w którym utrzymuje się szyba, jedyną rozsądną metodą jest wytłaczanie.
 Konfigurowalna gumowa przelotka do ochrony kabli i przewodów Formowana przelotka chroni kable przechodzące przez panele i idealnie nadaje się do produkcji na dużą skalę. Dostępne w wykonaniu EPDM, NBR, CR lub NR z regulowaną twardością i wieloma rozmiarami. Zobacz produkt →
Najbardziej opłacalny niestandardowy komponent gumowy często łączy wytłaczany stały przekrój z formowanymi narożnikami, końcami lub klejonymi wkładkami, co oznacza, że producent powinien przeprowadzić oba procesy we własnym zakresie.
Jiaxing Tosun Rubber & Plastic Co., Ltd. zajmuje się mieszaniem materiałów, przygotowaniem węży, formowaniem i wytłaczaniem w jednym zakładzie, zatrudniając 12 inżynierów zajmujących się projektowaniem i formułowaniem form oraz 20-osobowym zespołem kontroli technicznej. Ta kombinacja ma znaczenie, ponieważ część hybrydowa, taka jak wąż płynu chłodzącego z uformowanymi kolankami na wytłaczanym prostym odcinku, wymaga jednego inżyniera w zakresie tolerancji i dostawy, a nie dwóch dostawców negocjujących połączenie klejowe.
Typowe przykłady hybryd obejmują:
Gdy jeden dostawca kontroluje zarówno matrycę do wytłaczania, jak i formę do tłoczenia, przejście między procesami jest projektowane na desce kreślarskiej, a nie łatane na linii montażowej. Połączenia formowane na wytłaczane są testowane jako kompletne zespoły przed wypuszczeniem na rynek.
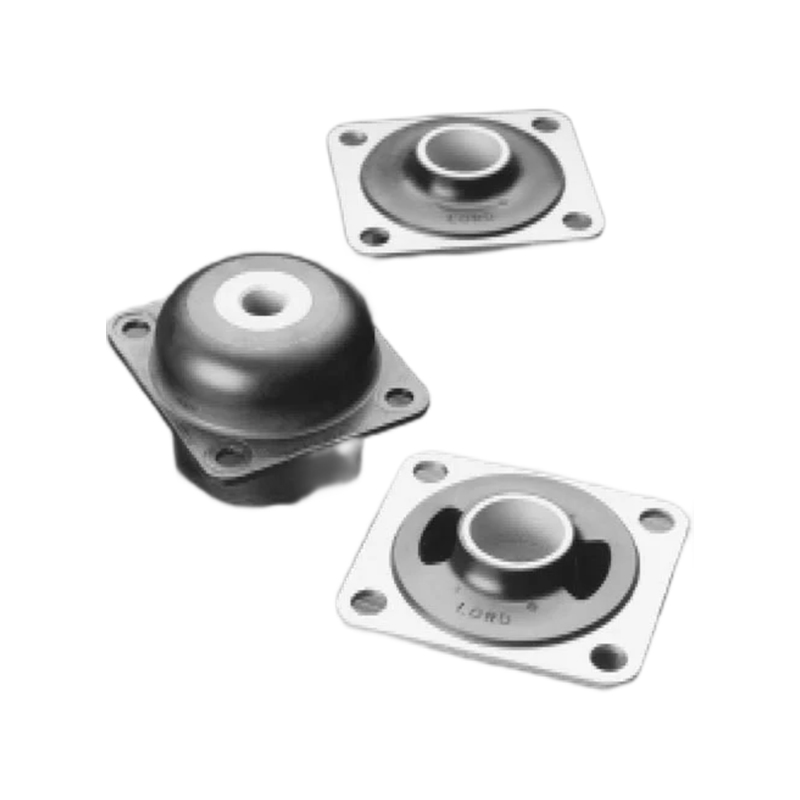
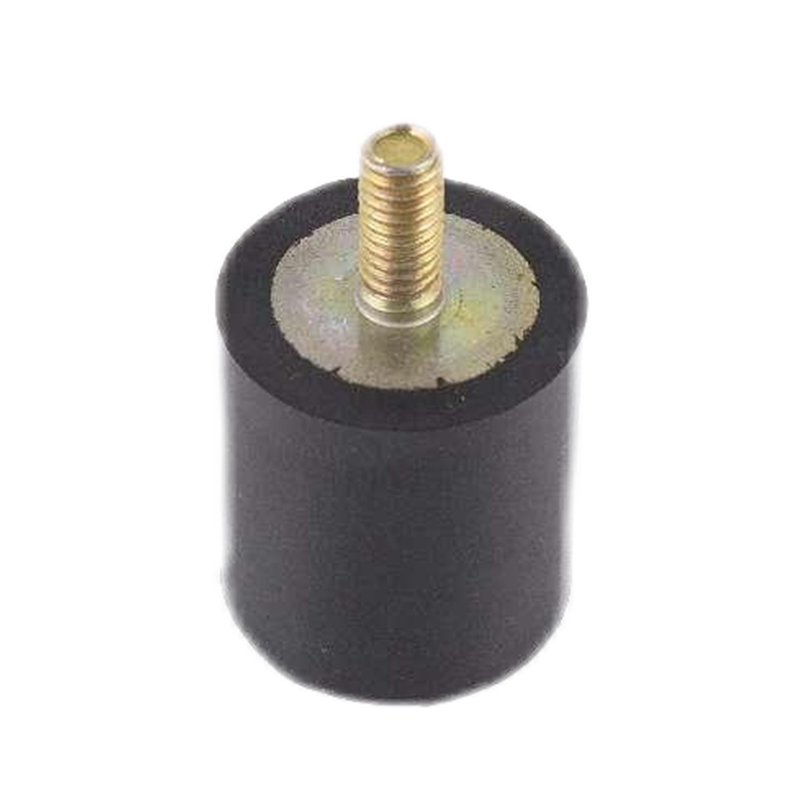
Tutaj również wkracza specjalistyczna wiedza w zakresie klejenia. Formowany uchwyt gumowo-metalowy, który pochłania wibracje, zawiera wkładkę, która musi pozostać wyrównana podczas utwardzania; wytłaczana uszczelka pogodowa nie ma w ogóle żadnej wkładki. Zrozumienie, dokąd trafia wkładka, zwykle decyduje o tym, jaki wariant formowania zostanie zastosowany w firmie linia produkcyjna do formowania .
 Wytłaczane uszczelki okien i drzwi z różnych elastomerów Te wytłaczane uszczelki zapewniają odporność na warunki atmosferyczne drzwi i okien w sektorach transportu, budownictwa i przemysłu morskiego. Wybierz spośród EPDM, CR, silikonu lub FKM z możliwością dostosowania kolorów. Zobacz produkt →
Nie. Wytłaczanie tworzy ciągły profil i nie pozwala na umieszczenie wkładki wewnątrz matrycy. Wkładki są albo formowane podczas cyklu utwardzania, albo klejone później w operacji wtórnej.
Podczas formowania zwykle osiąga się węższe tolerancje w przypadku kluczowych cech trójwymiarowych, przy czym typowa wartość /- 0,1–0,3 mm w przypadku wymiarów kontrolowanych wnęką. Wytłaczanie utrzymuje precyzyjną geometrię przekroju poprzecznego w kierunku ciągnienia, ale ma luźniejsze tolerancje profilu, zwykle /- 0,3-0,8 mm.
Nie. Wytłaczanie wiąże się z niższymi kosztami początkowymi narzędzi, ale formowanie może stać się tańsze w przeliczeniu na część przy dużych nakładach, ponieważ narzędzia wielogniazdowe utwardzają kilka części w cyklu i eliminują dodatkowe etapy łączenia w przypadku złożonych geometrii.
Tak. Dostawcy obsługujący oba procesy, tacy jak Jiaxing Tosun Rubber & Plastic Co., Ltd., mogą projektować zespoły hybrydowe z wytłaczanymi sekcjami i formowanymi detalami w ramach jednego systemu jakości, co upraszcza tolerancje, testowanie i dostawę.
Szybka odpowiedź: wytłaczanie długich stałych profili, formowanie złożonych części 3D i podejście hybrydowe, gdy obie funkcje pojawiają się w jednym złożeniu.
Centrum produktów
Guma do wstawienia wiązania Wytłaczane produkty gumowe Wąż gumowy Niestandardowe produktySzybkie linki
Skontaktuj się z nami
Prawa autorskie ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Wszelkie prawa zastrzeżone.
Niestandardowe produkty gumy i tworzywa sztucznego Fabryka